Ако набављате нерђајући челик за заварене примене — измењиваче топлоте, делове пећи, издувне системе или петрохемијску опрему — вероватно сте се сусрели са избором између нерђајућег челика 410 и 410S. Разлика је важнија него што ће вам већина добављача рећи.
410 је мартензитна класа која се стврдњава у зони заваривања под утицајем топлоте, што захтева претходно загревање и жарење након заваривања како би се избегло пуцање. 410S је феритна класа која остаје мекана и дуктилна током термичког циклуса заваривања , што је чини првим избором када је заварљивост приоритет.
Овај водич покрива све што купац или инжењер производње треба да зна о заваривању 410S: избор додатног материјала, захтеви за претходно загревање, третман након заваривања, спречавање дефеката и како се он упоређује са заваривањем 410. Ако вам је потребан материјал 410S за ваш пројекат, затражите понуду од Huaxiao Metal — испоручујемо хладно ваљане котурове, топло ваљане котурове, лимове и плоче 410S са комплетном MTC документацијом.
Зашто је 410S заварљива алтернатива 410
Разлика у угљенику која мења све
Најважнија разлика између 410 и 410S је садржај угљеника:
| Разред | угљеник (макс.) | Микроструктура | Очвршћава |
|---|---|---|---|
| 410 | КСНУМКС-КСНУМКС% | Мартенситиц | Да — HRC 40-50 након каљења |
| КСНУМКСС | ≤КСНУМКС% | Феритна | Не — остаје мекан |
Када заварујете 410, зона утицаја топлоте (ЗУТ) се загрева изнад критичне температуре, а затим се брзо хлади. Висок садржај угљеника узрокује да се ЗУТ трансформише у тврди, крти мартензит. Без претходног загревања и жарења након заваривања, овај мартензит пуца - понекад одмах, а понекад недељама касније током употребе.
410S ово потпуно избегава. Његов низак садржај угљеника сузбија стварање мартензита, тако да ЗУТ остаје феритна и дуктилна. Због тога је 410S класификован као UNS S41008 према ASTM A240 као некаљиви феритни нерђајући челик — не „мартензитни челик са ниским садржајем угљеника“ како неки извори погрешно наводе. За детаљније поређење, погледајте наш водич за нерђајући челик 410 у односу на 410S.
Феритни наспрам мартензитног: Шта то значи код завара
| Имовина | 410S (феритни) | 410 (мартензитни) |
|---|---|---|
| ЗУТ након заваривања | Меки, дуктилни ферит | Тврди, крхки мартензит |
| Ризик од пуцања | низак | Високо без претходног загревања |
| Потребно је претходно загревање | Генерално не (опционо 150-200°C за дебеле делове) | Да, обавезно 250-350°C |
| Жарење након заваривања | Није потребна | Потребно (700-750°C) |
| Додатни материјал | AWS E/ER 309L или 430 | AWS E/ER 410 или ERNiCr-3 |
Ова табела вам показује зашто 410S штеди време и трошкове производње. Нема претходног загревања. Нема циклуса пећи након заваривања. Нема одложених пуцања. За заварене конструкције, 410S је једноставно бољи избор.
410S - Преглед карактеристика заваривања
| Параметар | Препорука |
|---|---|
| Оцена заварљивости | Добро до одлично |
| Прехеат | Није потребно за ≤3 мм; 150-200°C за >3 мм или учвршћене спојеве |
| Међупролазна температура | Чувати на температури испод 150°C |
| Препоручено пунило | AWS E/ER 309L (најчешћи), E/ER 430 (одговарајућа хемија) |
| Заштитни гас (GTAW/GMAW) | 98% Ar + 2% O₂ или чисти Ar |
| Термичка обрада након заваривања | Опционо ублажавање напона на 700-750°C |
| Ризик од сензибилизације | Ниско (али избегавајте продужено излагање 450-850°C) |
| Ризик од раста зрна | Умерено — одржавајте низак унос топлоте |
Методе заваривања нерђајућег челика 410S
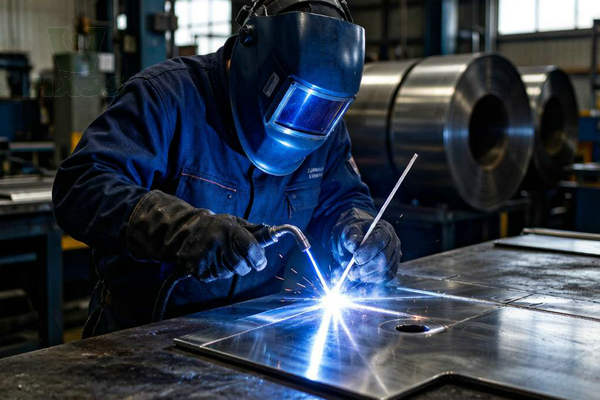
GTAW (TIG) — Препоручено за Root Pass
ТИГ заваривање пружа најбољу контролу над уносом топлоте и производи чисте, висококвалитетне коренске пролазе. Користите волфрамову електроду са 2% торијума, заштитни гас 98% Ar + 2% O₂ и жицу за додатно заваривање ER309L (пречника 1.6 мм или 2.4 мм). Одржавајте кратку дужину лука и константну брзину заваривања. ТИГ је идеалан за танке лимове 410S (0.5-3 мм) који се често користе у изради измењивача топлоте.
GMAW (MIG) — Пуњење високом продуктивношћу
За дебље пресеке и производно заваривање, МИГ нуди веће брзине наношења. Користите краткоспојни или импулсни пренос прскањем са жицом ER309L (0.8 мм или 1.0 мм). Подесите брзину додавања жице тако да одржите низак унос топлоте — циљ је потпуно продирање без прекомерног раста зрна у ЗУТ.
SMAW — Поправке на терену
За поправке на лицу места где је заштита гасом непрактична, заштићено електролучно заваривање металом са електродама E309L (3.2 mm) добро функционише. Треба напоменути да заваривање једноструким струјним електродом (SMAW) производи већи унос топлоте од TIG заваривања, па је мање погодно за танке дебљине материјала.
Ресистанце Велдинг
410S добро реагује на тачкасто заваривање и шавно заваривање — што је значајна предност у производњи аутомобилских издувних гасова. Феритна структура обезбеђује конзистентне заварене груменове без мартензитне кртости. Због тога се 410S широко користи у производњи заварених издувних цеви.
Водич за избор додатног материјала
| Додатни материјал | AWS класа | Када користити | karakteristike |
|---|---|---|---|
| ЕР309Л | АВС А5.9 | Најчешћи; различит од угљеничног челика или аустенитног | Висока дуктилност, отпорност на пуцање, благо прекомбиновани Cr/Ni |
| ЕРКСНУМКС | АВС А5.9 | Усклађена хемија; завар исте боје | Одговарајућа феритна структура, нижа дуктилност од 309L |
| ЕРКСНУМКС | АВС А5.9 | Приликом тачног упаривања хемије 410S | Ризик од очвршћавања ако дође до накупљања угљеника |
| ENiCr-3 (легура 82) | АВС А5.14 | Различито од легура никла или спојева са високим ограничењем чврстоће | Одлична отпорност на пуцање, висока цена |
Савет купца: Користите ER309L за већину примена. Пружа најбољи баланс заварљивости, отпорности на пуцање и цене. Нешто већи садржај Cr и Ni у поређењу са основним металом 410S не изазива проблеме у већини радних окружења.
Предгревање и међупролазна температура
Једна од највећих предности челика 410S је то што претходно загревање генерално није потребно . Ово елиминише дуготрајан корак у процесу производње.
| Дебљина пресека | Препорука за претходно загревање | Разлог |
|---|---|---|
| ≤ КСНУМКСмм | Ниједан није потребан | Ниско термичко напрезање, танки пресеци се равномерно хладе |
| КСНУМКС-КСНУМКСмм | Опционо 150°C | Смањује термички градијент у умереној дебљини |
| > 6 мм | Препоручена температура 150-200°Ц | Спречава крхке преломе у стегнутим дебелим зглобовима |
Међуслојна температура: Држати испод 150°C између заваривања. Прекомерна међуслојна температура подстиче раст зрна у феритној ЗУТ, што смањује жилавост.
Упозорење: Никада не загревајте 410S изнад 425°C. Дуготрајно излагање у опсегу од 425-600°C узрокује кртост на 475°C — трајни губитак жилавости који се не може поништити без потпуног поновног жарења.
Термичка обрада након заваривања
За већину заварених примена 410S, није потребна термичка обрада након заваривања . ЗУТ се не стврдњава, тако да нема потребе за омекшавајућим жарење.
| Ситуација | Препорука за постзавршну обраду термичке обраде |
|---|---|
| Стандардне заварене конструкције | Није потребно |
| Заварени дебљи пресеци са високим ограничењем чврстоће | Ублажавање напона 700-750°C, хлађење у пећи |
| Завари изложени цикличном термичком оптерећењу | Препоручује се ублажавање напона од 700-750°C |
| Завари у киселој средини (H₂S) | Ублажавање напона 700-750°C према NACE MR0175 |
Приликом отпуштања напона, равномерно загрејте на 700-750°C, држите 1 сат на сваких 25 мм дебљине, а затим охладите у пећи испод 425°C пре хлађења на ваздуху. Никада не хладите полако кроз опсег од 425-600°C - то је зона кртости.
Поређење заваривања 410S и 410
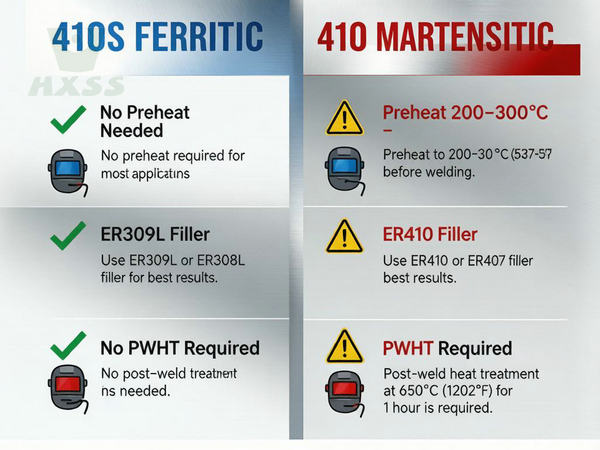
| Параметар заваривања | 410S (феритни) | 410 (мартензитни) |
|---|---|---|
| Прехеат | Нема / 150-200°C | Обавезно 250-350°C |
| Додатни материјал | ER309L или ER430 | ER410 или ERNiCr-3 |
| Третман након заваривања | Нема / опционо 700-750°C | Обавезно жарење на 700-750°C |
| Тврдоћа ЗУТ-а | Остаје мекан (<89 HRB) | Стврдњава се до HRC 40-50 |
| Ризик од пуцања | Веома низак | Високо без одговарајуће процедуре |
| Изводљивост поправке на терену | добро | Тешко — потребан је приступ пећи |
| Укупни трошкови израде | Доња | Више (предгревање + PWHT + спорији циклус) |
| Типичне заварене примене | Измењивачи топлоте, издувни гасови, делови пећи | Тела вентила, вратила пумпи (обично машински обрађена, не заварена) |
Разлика у цени је значајна. Типичан заварени склоп од 410 захтева 2-4 сата претходног загревања и 4-8 сати жарења након заваривања. 410S елиминише оба корака, смањујући трошкове израде за 20-30% за заварене компоненте.
Уобичајени недостаци заваривања и како их избећи
1. Раст зрна у ЗУТ
Узрок: Прекомерни унос топлоте узрокује раст феритних зрна, смањујући жилавост.
Решење: Користите параметре са ниским уносом топлоте. Ограничите једнослојно заваривање на 1.5-2.5 kJ/mm. За вишеслојно заваривање, дозволите да температура између пролаза падне испод 150°C.
2. Сензитизација (интеркристаларна корозија)
Узрок: Дуготрајно излагање температури од 450-850°C изазива таложење хром карбида на границама зрна, осиромашујући хром и стварајући зоне подложне корозији.
Решење: Низак садржај угљеника код 410S чини ово мање вероватним него код 410, али се и даље може десити при веома спором хлађењу дебелих делова. Користите брзо хлађење (ваздушни млаз или каљење водом) у опсегу од 850-450°C за дебеле заварене спојеве.
3. Крхки лом при великом стезању
Узрок: Иако 410S не формира мартензит, феритна структура има мању жилавост од аустенитних врста. Веома ограничени спојеви са зарезима попут дисконтинуитета могу пуцати под заосталим напоном.
Поправка: Пројектовати спојеве тако да се минимизира напрезање. Избегавати подрезивање и укључивање згуре. Глатко избрусити врхове завара. За јако напрезане заварене дебеле пресеке, применити предгревање на 150°C и ублажавање напона након заваривања на 700-750°C.
4. Кртост на 475°C
Узрок: Дуготрајна употреба или споро хлађење кроз 425-600°C изазива алфа-прајм таложење, трајно крто челик.
Решење: Избегавајте дуже излагање у овом температурном опсегу. Ако дође до кртости, потпуно поновно жарење на 780-830°C може вратити својства.
Примене заваривања: Где 410S истиче своју ефикасност
| Индустрија | Саставни | Зашто 410С | Разматрана алтернатива |
|---|---|---|---|
| Петрохемија | Посуде за дестилационе колоне | Заварљиво, отпорно на оксидацију до 705°C | 410 (превише крхко заварено), 304 (скупље) |
| аутомобилски | Издувни колектори и цеви | Заварљиво, умерена отпорност на оксидацију, ниска цена | 409 (слично), 304 (прекомерни трошкови) |
| Енергије | Преграде измењивача топлоте | Добра заварљивост, умерена отпорност на корозију | 410 (потребна је PWHT), 316L (већа цена) |
| Челичане | Поклопци кутија за жарење | Отпоран на термичке циклусе, заварљив | 410 (пукотине на завареним спојевима) |
| Прерада хране | Заварене облоге резервоара (бесконтактне) | Заварљиво, компатибилно са храном, магнетно | 430 (слично), 304 (немагнетно) |
| Рударство | Панели за сито за прераду руде | Равнотежа абразије и заварљивости | 410 (тврђи али незаварљиви) |
Ако ваша примена укључује заваривање и умерену температуру/корозију, 410S је вероватно ваша најисплативија опција. Прегледајте наше спецификације хладно ваљаних и топло ваљаних 410S котурова да бисте пронашли прави материјал за вашу производњу.
Захтеви квалитета за заварене 410S
Приликом набавке 410S за заварене примене, проверите следеће пре него што наручите:
| Услов | Шта проверити | Зашто је важно |
|---|---|---|
| Садржај угљеника ≤0.08% | Захтевајте MTC, проверите C вредност | Виши угљеник = ризик од мартензита у зубрено-течној зони (ЗТЗ) |
| Усклађеност са ASTM A240 стандардом | МТЦ мора да се позива на ASTM A240 / ASME SA240 | Осигурава да материјал испуњава стандарде за посуде под притиском |
| Завршно | Без оксидног слоја, декапирано и пасивирано | Површински оксид изазива контаминацију завара |
| Толеранција равности | Проверите сертификат млина за вредност равности | Искривљени материјал узрокује зазоре → дефекти завара |
| Следљивост топлотног броја | Свака завојница/лим мора имати број термичке вредности | Потребно за WPS квалификацију и праћење квалитета |
| ПМИ верификација | Извештај о XRF или OES испитивању | Потврђује да сте примили 410S, а не 410 или 430 |
Свака пошиљка од компаније Huaxiao Metal укључује EN 10204 3.1 MTC са комплетном хемијском анализом. Сазнајте више у нашем EN 10204 MTC водичу. Такође пружамо PMI извештаје о испитивању и WPS документацију за заварене примене.
Стандарди и сертификати
Међународни стандарди за заваривање 410S
| област | стандард | Обим |
|---|---|---|
| САД | АСТМ А240 / АСМЕ СА240 | Спецификација материјала за плочу/лим/катуру 410S |
| САД | АВС Д1.6 | Кодекс за конструкцијско заваривање нерђајућег челика |
| САД | АСМЕ Одељак ИКС | Поступак заваривања и квалификација извођења |
| Европа | СР-КСНУМКС КСНУМКС | Лим/плоча од нерђајућег челика — 1.4000 (X6Cr13) |
| Европа | ЕН ИСО 15614-1 | Квалификација поступка заваривања |
| Европа | ЕН 10204 3.1 | Сертификат о испитивању млина |
| Јапан | ЈИС Г4304/Г4305 | Топло/хладно ваљани нерђајући челик — SUS410S |
| Kina | ГБ/Т 4237/4238 | Нерђајући челик топло/хладно ваљани — 06Cr13 |
Усклађеност за извозна тржишта
| Маркет | потврда | Услов |
|---|---|---|
| Европска унија | REACH / RoHS | Обавезно за сав увоз нерђајућег челика |
| Европска унија | CE ознака (PED 2014/68/EU) | Потребно за опрему под притиском |
| Јужна Америка | Сертификат о пореклу | Потребно за царињење (преференцијална тарифа Меркосура) |
| Северна Америка | MTR (Извештај о испитивању материјала) | Потребно за израду по ASME коду |
| Блиски исток | API 6A / ASME B31.3 | Потребно за нафтне и гасне цеви и опрему |
За комплетно поређење међународних стандарда за нерђајући челик, погледајте наше поређење ASTM A240 у односу на EN 10088 у односу на JIS G4304.
Набавка заварених 410S компоненти из Кине
Контролна листа за наручивање
Пре него што пошаљете свој упит, припремите следеће информације како бисте добили тачну понуду у року од 12 сати:
Потврда квалитета: 410S (не 410 — јасно наведите да бисте избегли добијање материјала који се може стврднути)
Облик производа: Хладно ваљана завојница / топло ваљана завојница / хладно ваљани лим / топло ваљана плоча
Димензије: Дебљина × ширина × дужина (или тежина калема)
Површинска завршна обрада: 2B / BA / бр. 1 / бр. 4 (навести за припрему за заваривање)
Количина: Метричке тоне (MOQ: 1 тона)
Документација: MTC тип (стандард EN 10204 3.1; 3.2 доступан код треће стране)
Одредишна лука: За CIF/CFR понуду
Извозна логистика
| Параметар | детаљ |
|---|---|
| ХС код | 7219.34 (хладно ваљано, ширина ≥600 мм, 1-3 мм); 7219.24 (топло ваљано, 4.75-10 мм); 7220.20 (ширина <600 мм) |
| МОК | КСНУМКС метрички тон |
| olovo време | 7-15 дана за залихе материјала; 25-35 дана за нову производњу |
| паковање | Дрвена палета са челичном траком; водоотпорни папир + пластична фолија; средство за сушење за поморски превоз |
| Трговински услови | FOB Шангај / CIF / CFR / DAP (по жељи купца) |
| Услови плаћања | Т/Т (30% депозит, 70% уз копију уплатнице); акредитив по виђењу за поруџбине > 50,000 долара |
| +86-13761906384 (одговор у року од 12 сати, укључујући и викенде) |
Зашто купци бирају 410S од Хуаксиао Метала
Провера квалитета: 100% PMI тестирање на свакој пошиљци — добијате 410S, а не 410 или 430
Комплетна документација: EN 10204 3.1 MTC + PMI извештај + димензионални извештај уз сваку поруџбину
Подршка за заваривање: Можемо да обезбедимо WPS/PQR документацију за ваш тим за израду
Доступност на лагеру: преко 1,000 тона 410/410S у котуровима, лимовима и плочама
Искуство извоза: Испоручује се у преко 50 земаља, укључујући Бразил, Немачку, Италију, Шпанију, Чиле, Колумбију
Одговор у року од 12 сати: Понуде се шаљу у року од 12 сати, укључујући и викенде за хитне поруџбине
Праћење серије: Број термичке обраде у датотеци за поновљене поруџбине — димензионално подударање ±0.01 мм
Најчешћа питања (FAQ)
Да ли се нерђајући челик 410S може заваривати без претходног загревања?
Да. 410S је феритни нерђајући челик који генерално не захтева претходно загревање за танке пресеке (<3 мм). За дебље пресеке (≥3 мм) или јако учвршћене спојеве, препоручује се благо претходно загревање од 150-200°C како би се смањило термичко напрезање и спречио крти лом.
Који додатни метал треба да користим за заваривање 410S?
AWS E/ER 309L је најчешће препоручено пунило за 410S, пружајући добру дуктилност и отпорност на пуцање. За одговарајући хемијски састав, може се користити пунило AWS E/ER 410 или 430. За заваривање различитих материјала са угљеничним челиком или аустенитним класама, пожељно је пунило 309L.
Да ли је 410S потребна термичка обрада након заваривања?
У већини случајева, челик бр. 410S не захтева обавезну термичку обраду након заваривања јер се не стврдњава у зони утицаја топлоте. За високо напрегнуте или дебелосечне заварене спојеве, опционо ублажавање напона на 700-750°C праћено спорим хлађењем може побољшати дуктилност.
Зашто је 410S лакше заварити од 410?
410S има садржај угљеника ≤0.08%, што га одржава феритним чак и након брзог хлађења са температура заваривања. 410 има 0.08-0.15% угљеника, што узрокује да зона под утицајем топлоте формира тврд, крхки мартензит који лако пуца. Због тога 410 захтева претходно загревање (250-350°C) и жарење након заваривања, док 410S то обично не захтева.
Које методе заваривања најбоље функционишу за 410S?
GTAW (TIG) се препоручује за коренске пролазе и прецизне радове. GMAW (MIG) нуди високу продуктивност за попуњавајуће пролазе. SMAW ради за поправке на терену. Отпорно заваривање (тачкасто и шавно) је такође погодно за танке лимове од 410S. Кључни принцип: одржавати низак унос топлоте како би се избегао прекомерни раст зрна.
Да ли је 410S магнетан након заваривања?
Да. 410S је магнетан у свим условима — пре, током и после заваривања. То је зато што има феритну микроструктуру која остаје стабилна током термичког циклуса. Ако ваша примена захтева немагнетска својства, размотрите аустенитне класе попут 304 или 316L.
Која је максимална радна температура за заварене компоненте од 410S?
Челик 410S је отпоран на оксидацију континуирано до 705°C (1300°F) и повремено до 811°C (1500°F). Изнад 1093°C (2000°F) долази до кртости. За заварене компоненте које раде на високим температурама, одржавајте радну температуру испод 705°C ради дугорочне поузданости.
Могу ли добити спецификације MTC-а и поступка заваривања са 410S од Huaxiao Metal-а?
Да. Свака пошиљка 410S од компаније Huaxiao Metal укључује сертификат о испитивању млинова према EN 10204 3.1 са хемијским саставом и механичким својствима. Такође можемо да обезбедимо извештаје о PMI испитивању, извештаје о испитивању тврдоће и сертификате о димензионалној инспекцији. За заварене компоненте, на захтев испоручујемо WPS/PQR документацију.
Закључак
Нерђајући челик 410S је паметан избор за сваку примену која захтева заваривање. Његова феритна структура елиминише ризике од претходног загревања, жарења након заваривања и пуцања који чине производњу челика 410 тешком и скупом. Избором 410S за заварене компоненте — измењиваче топлоте, издувне системе, делове пећи, петрохемијску опрему — смањујете трошкове производње за 20-30% уз одржавање добре отпорности на корозију и отпорности на оксидацију до 705°C.
Кључ успешног пројекта 410S је набавка материјала са верификованим ниским садржајем угљеника (≤0.08%) и комплетном документацијом. У компанији Huaxiao Metal, свака пошиљка 410S долази са PMI верификацијом, EN 10204 3.1 MTC и следљивошћу броја термичке обраде. Истражите наше спецификације за хладно ваљани котур 410S , топло ваљани котур 410S , хладно ваљани лим 410S и топло ваљану плочу 410S.